Доска обрезная, необрезная
 Бруски, корни, гитарные комплекты
 Слэбы и срезы
 Шпон
 МДФ
 Щит мебельный
 Фанера
 Файн-лайн
 Кромка
 Лакокрасочные материалы ILVA
 Масла для древесины, воски, шпаклевки
 Клей
 Крепеж ZIPBOLT
 Сверла и струбцины
 Окрасочное оборудование, СИЗ и сопутствующие товары
 Абразивные материалы
 Террасная доска
 Крепеж
 Столярная плита
 Плита ДСП

Шпон пошёл волной после облицовывания: как найти источник деформации и восстановить плоскость детали
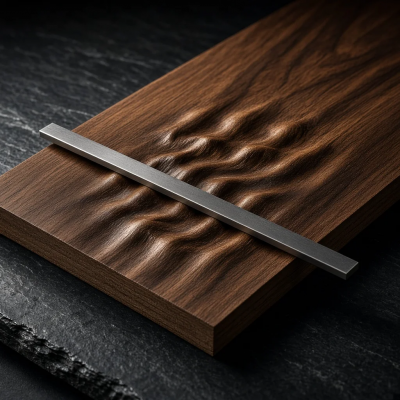
Волна на шпонированной детали редко появляется «сама по себе». Она всегда говорит о нарушенном балансе: влаги, натяжения листа, клеевого слоя, температуры или давления. Начальнику участка полезно смотреть на дефект не как на брак одной панели, а как на след технологических условий. Мастеру в цехе такой подход экономит время: вместо повторного прессования наугад можно быстро понять, где именно возникла причина — в шпоне, МДФ, клее, прессе или подготовке пакета.
Внешне похожие дефекты требуют разных решений. Волна обычно тянется вдоль волокон или повторяет направление движения при наклейке. Пузырь имеет локальный характер: под шпоном остаётся полость, часто с чёткой границей. Отслоение начинается с кромки, сучка, поры или участка с недостатком клея; при простукивании такой участок звучит глуше, а при лёгком нажатии шпон может пружинить. Если смешать эти причины в одну, можно пересушить деталь, перегреть лицевую поверхность или окончательно испортить ценную рубашку.
Сначала определяем, что именно деформировалось
Прежде чем разбирать режим пресса, деталь нужно положить на ровную поверочную поверхность и посмотреть на неё при боковом свете. Косой луч хорошо показывает рельеф: мелкая частая рябь говорит о локальном набухании шпона или неравномерном увлажнении клеем; длинная мягкая волна чаще связана с усадкой листа после прессования либо с напряжением между лицевой и оборотной сторонами.
Полезно проверить три вещи: держится ли шпон за основу, есть ли под ним полость и меняется ли дефект при изменении влажности в цехе. Для этого не нужны сложные приборы. Простучите поверхность костяшками пальцев или небольшой деревянной ручкой, отметьте границы глухого звука малярной лентой, осмотрите кромки и сделайте несколько контрольных замеров линейкой. Если волна расправляется после ночной выдержки в стабильном помещении, в первую очередь подозревают влагу и разницу напряжений. Если форма не меняется, а в рельефе есть отдельные вспученные островки, причина чаще лежит в клеевом контакте или недостаточном давлении.
Не стоит сразу отправлять панель под пресс второй раз. Повторное прессование помогает лишь тогда, когда клей ещё способен к реактивации или дефект вызван остаточной влагой. Если под шпоном уже есть непроклей, дополнительное давление прижмёт поверхность на время, но полость вернётся после выравнивания влажности.
Влажность основы: МДФ не должен «встречать» шпон сырым
МДФ кажется стабильным материалом, однако он активно реагирует на воду по кромкам, в местах фрезеровки и на плохо загерметизированной поверхности. Лист, который хранился у ворот, на холодном полу или рядом с работающей сушильной камерой, может иметь разную влажность по площади. После облицовывания такая основа начинает выравниваться уже внутри готовой детали и тянет шпон за собой.
Для мебельного производства разумно держать МДФ и шпон в одном климате до начала работы. На практике ориентируются на влажность МДФ около 6–8%, а шпон приводят к состоянию, близкому к условиям цеха. Число само по себе не заменяет технологию: решающей остаётся разница между материалами. Если холодный лист МДФ занести в тёплый влажный участок и сразу облицевать, поверхность может собрать конденсат, хотя влагомер покажет приемлемый результат в толще плиты.
Основная масса мебельных заказов выполняется на стандартном строганом шпоне толщиной 0,6 мм. При нанесении дисперсионного водного клея такая толщина моментально впитывает влагу: волокна резко расширяются поперёк пласти, а после высыхания под прессом отдают воду обратно в воздух. Если нанести клей с избытком или передержать открытое время, неравномерная усадка даст микроволну на лицевой плоскости. При этом радиальный шпон за счёт плотных параллельных волокон переносит усадку стабильнее, тогда как тангенциальный с его арочным «пламенем» годичных колец сразу подсвечивает малейшую шагрень.
Одностороннее фанерование в профессиональной мебели недопустимо: лицевой шпон вместе с полимеризовавшейся клеевой плёнкой создаёт мощное одностороннее натяжение, и деталь неизбежно выгибает «лодочкой». Для фасадов, стеновых панелей и дверей компенсирующий слой с тыльной стороны строго обязателен — это базовый закон симметрии столярного щита. С обратной стороны наносят технический шпон той же толщины или специальный балансировочный материал. Только зеркальное равновесие слоёв гарантирует идеальную геометрию детали в интерьере.
Клей для шпона: открытое время и расход решают больше, чем кажется
На участке шпонирования слово «клей» часто звучит как название одной операции, хотя результат зависит от целой цепочки параметров. У каждого состава — ПВА-дисперсии, карбамидной системы, клея с отвердителем, контактного состава для локального ремонта — свой расход, вязкость, время открытой выдержки, допустимая температура и режим прессования. Подменять паспортный режим привычной настройкой пресса опасно: два белых клея могут вести себя совершенно по-разному.
Если открытое время клея для шпона превышено, на поверхности образуется подсохшая плёнка. Внешне слой может казаться липким, но древесина уже не смачивается как следует. Пресс прижимает шпон, деталь выходит ровной, а через несколько часов или дней появляются пузыри и отслоения. Такой дефект часто встречается на больших форматах, когда клей наносят сразу на всю плиту, а укладка рубашки затягивается из-за подгонки рисунка, набора пакета или очереди к прессу.
Обратная крайность — избыточный расход и чрезмерно жидкий состав. Вода быстро проходит в тонкий шпон, лист разбухает, его кромки поднимаются, а после сушки появляются продольные или поперечные волны. Слой клея должен быть сплошным, но не «мокрым зеркалом». Равномерность нанесения контролируют по фактическому расходу на квадратный метр, состоянию вала, давлению на клеенаносящем станке и чистоте дозирующих узлов. Полоса с подсохшим клеем рядом с полосой свежего создаёт ту же проблему, что и общий недостаток состава: контакт получается неодинаковым по площади.
При горячем прессовании нужно учитывать температуру не на индикаторе плит, а в клеевом шве. Холодный МДФ, толстая прокладка или большая загрузка забирают тепло. Поверхность пресса может показать заданное значение, а в середине пакета клей ещё не достигнет температуры, нужной для отверждения. Раннее извлечение даёт знакомую картину: панель кажется нормальной, потом шпон начинает отходить по участкам.
Давление пресса: прижать по всей площади, а не «надавить сильнее»
Недостаточное давление оставляет между шпоном и МДФ воздушные карманы. Причиной бывает и сам пресс, и то, что лежит между плитами: загрязнённая прокладка, смятый силиконовый лист, кусок старой ленты, выступивший шов рубашки, неровная основа. Воздух в клеевом слое при нагреве расширяется, отчего маленькая полость превращается в заметный пузырь.
Избыточное давление тоже не всегда лечит ситуацию. Оно может выдавить часть клея из зоны контакта, продавить мягкий шпон, отпечатать текстуру прокладки или подчеркнуть неровности МДФ. Рабочее давление подбирают по инструкции к клеевой системе, толщине шпона, типу основы и конструкции пакета. Для плоского шпонирования МДФ обычно говорят о диапазоне порядка 0,2–0,5 МПа, но воспринимать эту цифру как универсальную настройку нельзя. Точный режим определяет паспорт клея и проверка на конкретной детали.
Плиты пресса должны быть чистыми и параллельными. Когда давление на манометре есть, а край пакета недожат, виноват не клей. Проверяют равномерность прижима по контрольным полосам, отпечатку на прокладке, состоянию гидравлики и параллельности рабочих плит. На вакуумном прессе добавляется свой круг причин: утечки по уплотнителю, негерметичный мешок, неплотно закрытые фитинги, складка плёнки над деталью. Вакуумная система особенно чувствительна к подготовке пакета — одна стружка в зоне уплотнения способна лишить давления весь формат.
Направление волокон и рубашка: древесина помнит, как она росла
Шпон расширяется и усаживается гораздо сильнее поперёк волокон, чем вдоль. Поэтому направление наборных листов, расположение рубашки и условия её хранения влияют на плоскость детали не меньше, чем пресс. Если соседние листы в наборе имеют разную влажность, один участок после облицовывания сжимается сильнее другого. На светлой ровной породе дефект может быть едва виден, а на палисандре, орехе, зебрано или другом контрастном шпоне волна сразу ломает рисунок.
Рубашку собирают на сухой ровной поверхности, не оставляют её надолго у горячего пресса и не переносят свёрнутой в тугой рулон после нанесения клея. Лист должен сохранять плоскость до момента смыкания пакета. Для длинноволокнистых пород полезно следить, чтобы направление шпона на лицевой стороне соответствовало замыслу конструкции, а компенсирующая облицовка на обороте не создавала конфликтующих напряжений.
Отдельного внимания требуют узкие полосы, вставки и детали с поперечным набором. Они быстрее реагируют на увлажнение, а кромки получают меньше давления при неудачной укладке. Если волна начинается строго по линии стыка, проверьте клей на кромках листов, качество фугования и ленту для сшивки. Толстая или жёсткая лента иногда создаёт локальный подпор под шпоном, особенно если её не удалить или не уложить в технологически предусмотренную сторону.
Подготовка МДФ: пыль и гладкая «заполированная» поверхность одинаково вредны
МДФ перед облицовыванием должен быть ровным, чистым и однородно обработанным. Пыль мешает клею проникнуть в верхний слой плиты: вместо прочной связи получается прослойка из мелких волокон. Слишком грубая шлифовка оставляет борозды, которые могут проявиться через тонкий шпон. Заполированная поверхность, напротив, снижает смачиваемость и ухудшает механическое сцепление.
После калибровки плиту обеспыливают по всей площади, включая кромки. Если поверхность фрезеровалась, стоит проверить, нет ли на ней подпалов, следов силикона, масла от оборудования или отпечатков от транспортных роликов. Такие загрязнения часто дают одиночные пузыри в самых неожиданных местах. На производстве полезно отделить зону шлифования от участка клеенанесения: древесная пыль не должна садиться на свежий клеевой слой и на оборот шпона.
Порядок диагностики перед повторным прессованием
Повторное прессование имеет смысл начинать после короткой, но дисциплинированной проверки. Она помогает не лечить симптом вместо причины:
-
Осмотрите деталь при боковом свете, простучите поверхность и отметьте границы волн, пузырей и непроклеев. Проверьте, есть ли коробление всей плиты или дефект ограничен отдельным участком.
-
Измерьте влажность МДФ и выдержанного в цехе шпона, сравните показатели с принятым на производстве режимом. Параллельно проверьте температуру материалов и историю их хранения.
-
Поднимите карту операции: марку клея, дату смешивания с отвердителем, вязкость или настройку нанесения, фактический расход, время от нанесения до смыкания пакета, температуру, давление и длительность прессования.
-
Осмотрите пресс и пакет: чистоту плит и прокладок, параллельность, равномерность прижима, состояние мембраны или вакуумного контура. На нескольких дефектных деталях сопоставьте расположение пузырей с местом в загрузке.
-
Сделайте контрольный отрыв на технологическом образце или на припуске, если конструкция позволяет. Разрушение по древесным волокнам говорит о нормальной адгезии; чистая граница между клеем, шпоном и МДФ указывает на нарушение контакта или подготовки поверхности.
Такая последовательность обычно быстро сужает круг поиска. Если аналогичный дефект повторяется на одном участке формата, смотрят на пресс, прокладку или нанесение. Если проблема возникает после смены партии шпона, проверяют влажность и хранение листов. Если волны появились после замены клея, нельзя переносить на новый состав прежние открытое время и температуру.
Как восстановить плоскость детали
При мелкой волне без признаков непроклея панель иногда удаётся стабилизировать выдержкой в ровном штабеле между гладкими прокладками. Деталь должна постепенно прийти к влажности помещения; форсировать процесс тепловой пушкой или направленным обогревом не стоит. Быстрая сушка усиливает усадку шпона и часто делает рельеф заметнее.
Если шпон приклеен по всей площади, но в нём осталось влаговое напряжение, возможна осторожная корректировка в прессе по режиму, согласованному с применённым клеем. Между шпоном и плитой пресса ставят чистые ровные прокладки, способные равномерно распределить усилие. Любая попытка «прогреть посильнее» без понимания состава клея несёт риск: тёмные экзотические породы могут изменить тон, а тонкий шпон — дать трещины или отпечаток текстуры прокладки.
Локальный пузырь ремонтируют иначе. В его зоне аккуратно делают минимальный технологический надрез по направлению волокон или используют тонкую иглу, вводят совместимый клей для шпона, распределяют состав под листом и прижимают участок через ровную прокладку. Излишки клея нужно убрать сразу, не втирая их в открытую пору. Метод годится для небольших дефектов, когда шпон не растянут и не растрескался. Большое отслоение, волна с заломом или участок с явно пересохшим клеевым слоем чаще требует снятия шпона и повторного облицовывания: косметический ремонт на такой площади ненадолго отсрочит переделку.
После исправления панель выдерживают до механической обработки. Ранняя обрезка кромки, фрезеровка или шлифование способны снова открыть слабое место, пока клей окончательно не набрал прочность. В «Буманс» для таких задач подбирают шпон, МДФ, клеевые системы и материалы для последующей отделки как единый технологический набор — так проще удержать стабильный результат от рубашки до готового фасада.
Дефект как технологическая подсказка
Волна на шпоне почти всегда указывает на конкретный разрыв процесса: материал не акклиматизировался, клей нанесли неравномерно, пакет долго ждал пресса, давление распределилось с перекосом или оборотная сторона детали осталась без компенсации. Чем раньше участок фиксирует эти параметры в маршрутной карте, тем меньше решений приходится принимать «по ощущению».
Хорошо настроенное шпонирование выглядит спокойным: рубашка ложится без внутреннего напряжения, клей смачивает поверхность равномерно, пресс прижимает всю площадь, а деталь после выдержки сохраняет ту же плоскость, с которой вышла из пакета. Для шпона это и есть главный показатель правильной технологии.